涡流检测全解析:从原理到管材在线探伤,制造业无损质检的实用指南
在金属管材、棒材、线材的生产与验收环节,如何在不破坏产品的前提下判断内部是否存在裂纹、气孔、夹杂或壁厚不均,一直是制造企业质量控制的重点。涡流检测作为一种成熟的无损检测手段,凭借非接触、速度快、可实现在线自动探伤等特点,被广泛应用于钢铁、有色金属、汽车零部件、机械制造等领域。本文结合制造业实际应用场景,系统梳理涡流检测的原理、设备选型、管材探伤要点以及设备维护与价格参考,帮助质检与采购人员建立清晰的认知框架。
涡流检测的基本原理:电磁感应带来的"透视"能力
涡流检测(Eddy Current Testing,简称ECT)的物理基础是电磁感应。当交变电流通过检测线圈时,线圈周围会产生交变磁场;若被测导电材料靠近该磁场,材料内部便会感应出闭合的环状电流,也就是涡流。涡流又会产生自己的磁场,反过来影响检测线圈的阻抗。
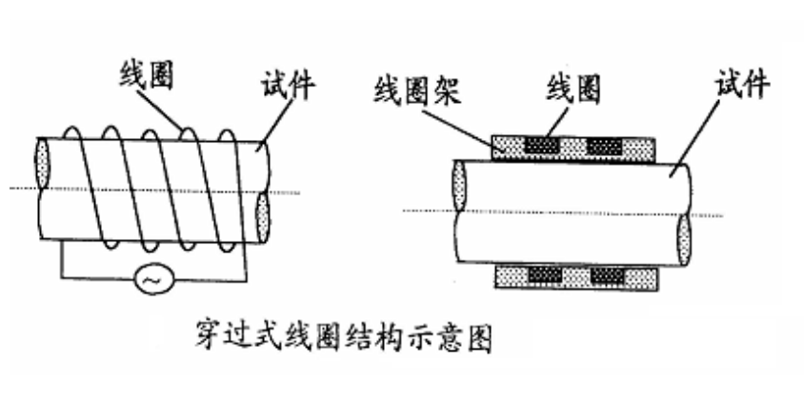
当材料存在裂纹、腐蚀坑、夹杂、折叠等缺陷时,涡流的分布路径被改变,线圈阻抗随之发生变化。检测仪器通过测量这种阻抗变化,就能判断缺陷是否存在及其大致位置。对于铁磁性材料,通常还需要叠加磁饱和装置,以抑制磁导率波动带来的干扰,使检测信号更集中于缺陷本身。
这套原理决定了涡流检测的几个鲜明特点:
- 非接触检测,探头与工件无需耦合剂,适合表面状态较好的金属材料;
- 检测速度快,可实现高速在线扫描,适合连续生产的管材、线材、带材;
- 对表面及近表面缺陷灵敏度高,对深层内部缺陷的检出能力有限;
- 检测结果以电信号输出,便于与自动化产线、报警剔除装置联动。
涡流探伤仪与无损检测设备的选型思路
市面上的涡流探伤仪形态多样,从便携式手持设备到固定式在线探伤系统,选型时需要结合工件类型、检测标准、生产节拍和预算综合判断。以下几个维度值得重点关注:
- 检测对象与规格:管材、棒材、线材、板材、焊缝、零部件表面的检测需求差异很大,探头形式(穿过式、点式、旋转式)和频率范围要与工件匹配。
- 检测标准与验收等级:不同行业对缺陷深度的判定标准不同,仪器应支持相应的信号处理与判废方式,如幅值判废、相位判废等。
- 自动化程度:在线探伤系统需要与生产线速度同步,具备自动报警、喷标、剔除功能,并保留检测数据以便追溯。
- 抗干扰能力:车间现场存在振动、温度变化和电磁干扰,设备的滤波与稳定性直接影响误报率。
- 售后与维修支持:探伤设备属于精密仪器,探头磨损、线圈老化、电路故障都需要专业维修,选型时应考察供应商的技术支持能力。
对于中小型加工企业,便携式涡流探伤仪适合来料抽检和成品复检;对于管材生产企业,穿过式在线探伤系统更能满足连续高速检测的需求。武义及周边地区的金属制品、五金、管材加工企业较为集中,本地化的涡流探伤与设备维修服务能够显著缩短停机等待时间。
金属管材检测:管材涡流探伤的关键控制点
管材是涡流检测应用最典型的对象之一。无缝钢管、铜管、铝管、钛管在生产过程中可能出现裂纹、折叠、结疤、壁厚不均等缺陷,管材涡流探伤能够在成品出厂前完成快速筛查。实际应用中需要注意以下几点:
- 探头与管材的同轴度:穿过式线圈要求管材居中通过,偏心会造成信号波动,影响判伤准确性;
- 检测速度与旋转速度匹配:对于旋转探头式检测,扫描轨迹需覆盖整个管面,避免漏检;
- 端部效应处理:管材头尾通过线圈时会产生端部信号,需通过延时屏蔽或标记区分,避免误判;
- 对比样管校准:每次开机或更换规格后,应使用带人工缺陷的对比样管校准灵敏度,确保检测结果可追溯;
- 表面清洁度:氧化皮、油污和毛刺会引入噪声信号,检测前应做必要清理。
在线探伤系统的价值不仅在于发现缺陷,更在于把质量数据沉淀下来。通过对缺陷位置、数量和类型的统计,生产部门可以反推轧制、拉拔或焊接工序中的问题,形成质量改进的闭环。
无损检测服务与设备维修:容易被忽视的长期成本
不少企业在采购涡流检测仪时更关注涡流检测仪价格,却忽略了后续的使用成本。实际上,探头属于易损件,长期高频使用后灵敏度会下降;仪器内部的电子元件也可能因粉尘、潮湿或电压波动出现故障。建立规范的维护计划,比单纯比较采购价格更有意义。
常见的无损检测服务包括:
- 检测工艺方案制定与对比样管制作;
- 设备安装调试与操作人员培训;
- 探头、线圈、传动机构的定期检查与更换;
- 探伤设备维修、校准与软件升级;
- 第三方无损检测委托,用于来料验收或成品复检。
对于检测任务不饱和的企业,委托专业无损检测服务比自购设备更经济;对于检测量大、节拍要求高的产线,则更适合配置在线探伤系统并签订长期维保协议。两种模式并不冲突,很多企业会同时保留自检能力和外部复检渠道。
涡流检测仪价格受哪些因素影响
涡流检测仪价格跨度较大,从几千元的简易便携机型到数十万元的在线自动探伤系统都有。影响价格的主要因素包括:
- 通道数量与频率范围:多通道、宽频带设备成本更高;
- 自动化配置:是否包含自动上下料、喷标、剔除、数据管理软件;
- 探头类型与数量:旋转探头、阵列探头价格明显高于普通穿过式线圈;
- 品牌与售后:进口设备与国产设备在价格和服务响应上各有侧重;
- 定制化程度:非标管径、特殊工况往往需要定制机械结构与工装。
建议企业在询价时明确检测对象、验收标准和产能要求,让供应商提供针对性的配置方案,而不是只比较一个笼统的报价数字。把设备价格、探头耗材、培训费用和年度维保放在一起做全生命周期成本核算,决策会更稳妥。
结语
涡流检测不是一台仪器那么简单,它是一套从工艺设计、设备选型、人员操作到数据追溯的完整质量体系。对于金属管材、五金制品和机械零部件制造企业而言,合理运用涡流探伤仪和在线探伤系统,既能提升出厂合格率,也能降低因缺陷流出带来的售后风险。理解原理、选对设备、做好维护,才能让无损检测真正成为生产线上可靠的质量守门人。